FØLG OSS:

Nyheter

Tynnvegg emballasjestøpingsteknologi: Utfordringer og løsninger for høyhastighets, stabil og presisjonsstøping

Introduksjon

       Tynnveggemballasje – tenk på yoghurtbeger, margarinbeholdere, delikatessebeholdere og tynnveggede lokk – representerer et av de mest krevende segmentene i sprøytestøpingsindustrien. Delveggtykkelser varierer vanligvis fra 0,25 mm til 1,0 mm, med strømningslengde-til-tykkelse-forhold som ofte overstiger 200:1. Syklustider måles i sekunder (vanligvis 3–8 sekunder), og årlige produksjonsvolumer overstiger ofte 10 millioner deler per form.

        Som en erfaren formtekniker som spesialiserer seg på emballasjeformer med høy kavitasjon, har jeg sett hvordan små designfeil kan bli katastrofale i tynnveggsstøping. En gate-ubalanse på 5 % kan bety at noen hulrom er overfylte mens andre er korte. En kjølevariasjon på 5°C kan forårsake forvrengning som gjør deler ubrukelige med 1000 deler per time.

        Denne article fokuserer på de viktigste tekniske aspektene ved design og produksjon av høyytelses tynnveggede emballasjeformer. Enten du støper tynnveggede beholdere, lokk eller kopper, vil det hjelpe å forstå disse prinsippenedu oppnår raskere sykluser, bedre delkvalitet og lengre levetid for formen.

1. Materialvalg for tynnveggede former

       Tynnveggsstøping utsetter støpeformer for ekstreme forhold: svært høye injeksjonstrykk (opptil 2000 bar), raske oppvarmings- og avkjølingssykluser og høyhastighets smeltestrøm.

       Anbefalte formstål:

Steel Grade
Hardhet
Nøkkelegenskaper
Typisk applikasjon
H13 / 1,2344 / SKD61
48–52 HRC
Høy seighet, ggod termisk utmattelsesmotstand
Kjerne- og hulromsplater, generelle tynnveggede former
Rustfri 1.2316 / S136
48–52 HRC
Korrosjonsbestandighet for applikasjoner i kontakt med mat
Emballasje for sure eller våte produkter
DC53
58–62 HRC
Overlegen slitestyrke for svært fylte materialer
Høykavitasjonsformer som behandler PP med >30 % fyllstoffer

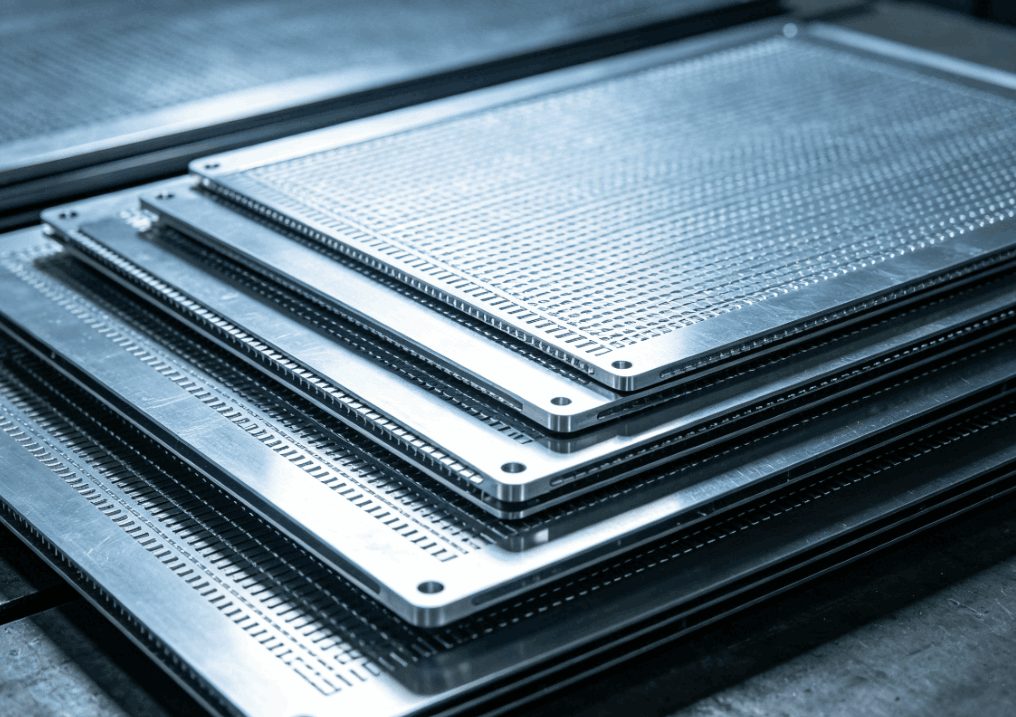
       Nøkkelbetraktning: For ekstremt høy kavitasjon (f.eks. 64 eller 96 hulrom), må selve formbasen være laget av høyfast stål (f.eks. P20 forhåndsherdet eller 1.2738) for å tåle injeksjonstrykk uten plateavbøyning.


2. Hot Runner System Design

       Den varme løperen er hjertet i enhver tynnvegget emballasjeform. Den må levere smelte til hvert hulrom samtidig med perfekt balanse, minimalt trykkfall og presis temperaturkontroll.

       Kritiske designelementer:

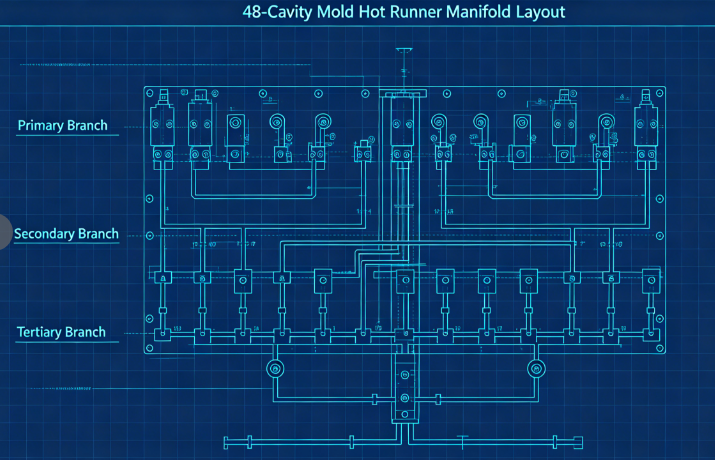
        a) Balanserte strømningskanaler: For former med flere hulrom (vanligvis 32, 48, 64 eller 96 hulrom) er naturlig balansering avgjørende. Dette betyr at hvert hulrom har nøyaktig samme strømningslengde. En typisk layout bruker en primær manifold, sekundære manifolder og tertiære grener, alle maskinert til identiske dimensjoner.

        b) Porttype og plassering: For tynnveggede containere er de vanligste porttypene: Kantporter (for deler med rett sidevegg)Ventilporter (for membraner eller direkte port inn i bunnen)Ubåtporter (for ren avskjæring uten portrest) Porten må dimensjoneres riktig – for liten, og skjæroppvarming forårsaker nedbrytning; for stor, og portrest blir uakseptabelt. Typiske portdimensjoner for tynnveggede kopper varierer fra 0,8 mm til 1,5 mm i diameter.

        c) Termisk balanse: Hver dyse skal ha uavhengig temperaturkontroll. Manifoldkanaler bør varmes jevnt (ved bruk av to-sone eller tre-sone varmeovner) for å unngå varme flekker eller kalde snegler.

3. Kavitets- og kjernedesign

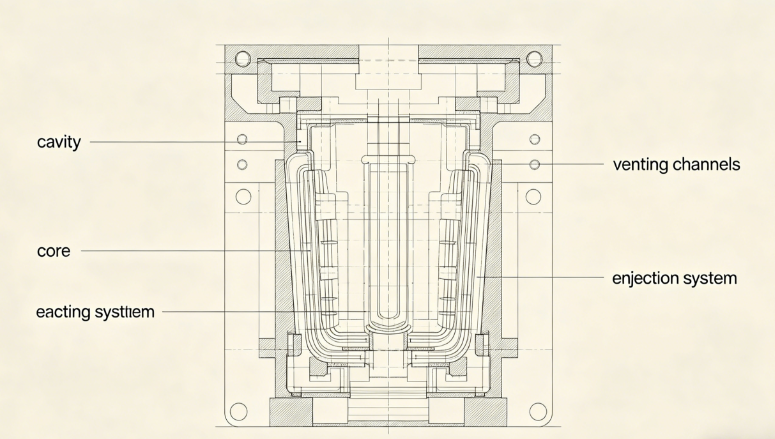
       Tynnveggede deler krever ekstremt presise hulrom og kjernedimensjoner for å oppnå jevn veggtykkelse.

       Viktige hensyn:

        a) Veggtykkelsesfordeling: Oppretthold jevn veggtykkelse innenfor ±0,02 mm. Tykkelsesvariasjoner skaper differensiell kjøling og vridning. Bruk mold flow analyse for å optimalisere designet før du skjærer stål.

        b) Utlufting: Tynnveggslist bruker høyhastighets injeksjon (ofte 200–500 mm/s). Luft som er fanget i hulrommet, må slippe ut øyeblikkelig. Anbefalte ventilasjonsdybder: 0,02–0,03 mm for PP0,01–0,02 mm for PS eller PET

Ventilasjonsåpninger bør plasseres på det siste punktet for å fylle, langs skillelinjen, og rundt utkasterstifter.c) Trekkvinkler: For tynnveggede deler anbefales minimum 1° per side (1,5–2° for dypere beholdere). Utilstrekkelig trekk fører til riper, vakuumlås og utstøtingsproblemer.

        d) Overflatefinish: Hulromsoverflater for klare eller blanke deler krever SPI A-1 (speil) finish; for ugjennomsiktige meieribeholdere er SPI B-1 (600 grit) tilstrekkelig.

4. Design av kjølesystem

        Avkjøling dominerer syklustiden i tynnveggsstøping – vanligvis utgjør 60–80 % av den totale syklusen. Effektiv kjøling er nøkkelen til høy produktivitet.

       Designprinsipper:

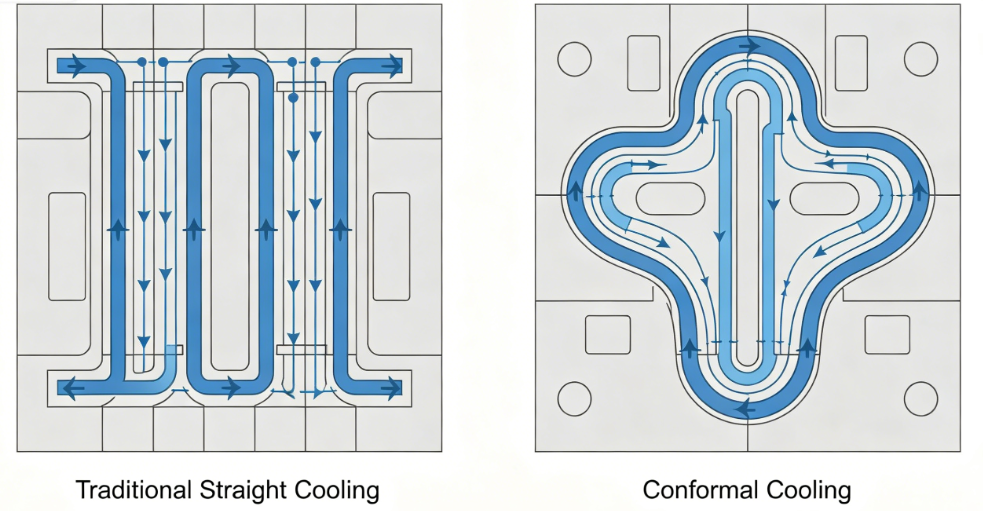
        a) Konform kjøling: Tradisjonelle rettborede kjølekanaler er ofte for langt fra hulromsoverflaten. Konforme kjølekanaler – som følger delens kontur – kan redusere kjøletiden med 30–50 %. De lages vanligvis ved hjelp av 3D-utskrift eller CNC-bearbeiding av innsatser med buede kanaler.

        b) Parametere for kjølekanal:

  • Diameter: 8–12 mm
  • Avstand fra hulromsoverflate: 1,5–2,0 ganger kanaldiameter
  • Avstand mellom kanaler: 3–4 ganger kanaldiameter
  • Kjølevæskestrøm: turbulent strømning (Reynolds-tall >5000)

        c) Høyeffektiv kjøling: Bruk bobler eller bafler i kjernen der plassen er begrenset. For høye kjerner, installer spiralkjøleinnsatser eller varmerør.

        d) Separasjon av kjølekretser: Uavhengige kretser for hulroms- og kjerneplater tillater forskjellige strømningshastigheter og temperaturer for å optimere delfrigjøring og minimere vridning.

5. Utkastsystem

       Tynnveggede deler har lav stivhet og kan lett deformeres under utstøting. Utkastsystemet må være skånsomt, men likevel pålitelig.

       Designanbefalinger:

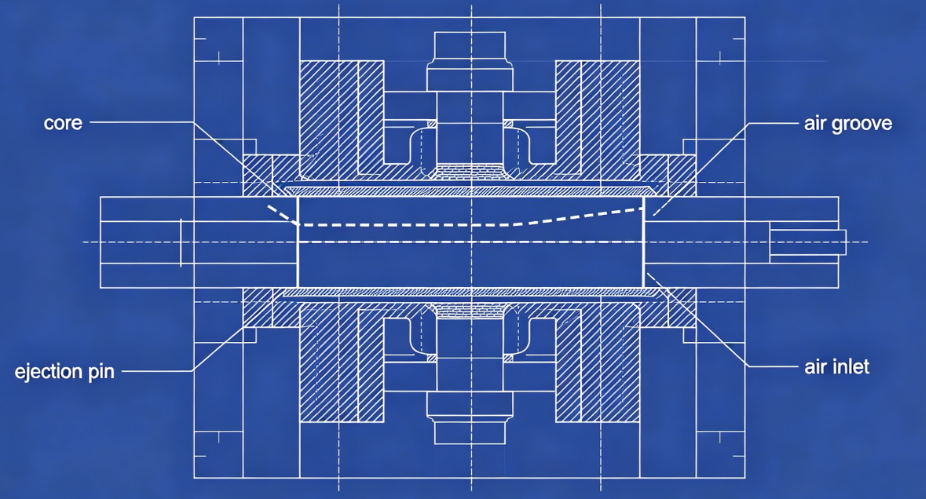
       a) Luftutkast: For mange tynnveggede beholdere (spesielt kopper) er luftassistert utkast ideelt. Trykkluft (2–4 bar) føres inn mellom kjernen og delen gjennom mikroriller eller porøse innsatser, og flyter delen av kjernen.

       b) Avisoleringsplate: For deler med underskjæringer eller dype sidevegger, gir en mekanisk stripperplate jevn utkastingskraft over hele delens omkrets.

       c) Ejektorpinner: Når pinner er uunngåelige, bruk mange pinner med liten diameter (2–3 mm) plassert på ribber eller skjulte overflater. Unngå store pinner som etterlater synlige merker.

       d) Timing: Utstøtingssekvensen bør starte først etter at delen er avkjølt tilstrekkelig for å unngå deformasjon. Bruk en kort avkjølingsforsinkelse etter at formen er åpnet.

6. Behandlingshensyn

       Selv den beste formen kan ikke produsere gode deler uten riktige prosessinnstillinger. Nøkkelparametere for tynnveggsstøping:

Parameter
Typisk rekkevidde
Notater
Injeksjonshastighet
200–500 mm/s
Høy hastighet fyller tynne seksjoner før frysing
Injeksjonstrykk
1200–2000 bar
Nødvendig for å overvinne strømningsmotstand
Smeltetemperatur
190–240 °C (PP), 230–280 °C (PS)
Optimaliser for viskositet
Muggtemperatur
10–25 °C (kald løper) eller 30–60 °C (varm løper)
Balansert kjøling
Mottrykk
5–15 bar
For plastisk konsistens
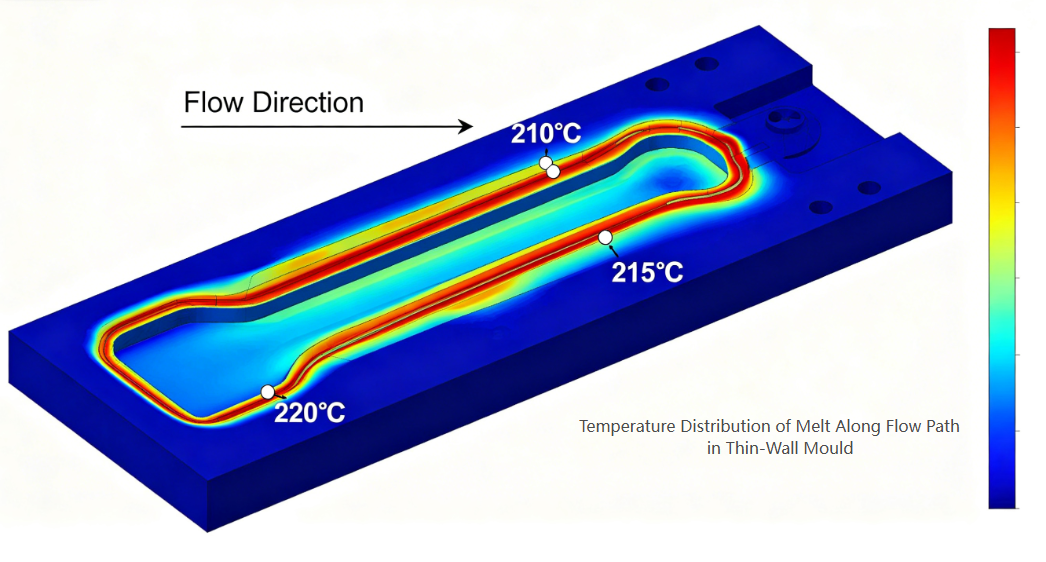
        Viktig: Tynnveggsstøping bruker ofte høye skjærhastigheter, som forårsaker betydelig skjæroppvarming. Den faktiske smeltetemperaturen ved porten kan være 20–40°C høyere enn innstilt tønnetemperatur. Ta hensyn til dette ved valg av formmaterialer og portdesign.


7. Vanlige defekter og avbøtende tiltak

Mangel
Muggrelatert årsak
Løsning
Korte skudd
Utilstrekkelig ventilasjon eller underdimensjonerte porter
Legg til ventiler ved strømningsendepunkter; forstørre porter
Warpage
Ujevn kjøling eller ubalansert fylling
Forbedre jevn kjøling; balanseløpere
Synkemerker
Dårlig portplassering eller utilstrekkelig pakking
Flytt porten til tykk seksjon; legge til pakketid
Portrest for høyt
Portdesign feil
Bytt til ventilport eller ubåtport
Fester på kjernen
Utilstrekkelig trekk eller feil med luftutkast
Øk trekk; ren luftspor
Brennemerker
Utilstrekkelig ventilasjon
Utdype ventiler innenfor materialgrenser

Kasusstudie: 48-Cavity Yoghurt Cup Mold

        Cutfordring: En kunde trengte en form med 48 hulrom for 150 ml yoghurtbeger (PP, 0,45 mm veggtykkelse, 4-sekunders syklus, årligkrever 20 millioner deler).

        Handlinger utført:

  • Brukte H13 (1.2344) ESR i cavities og kjerner for termisk tretthetsmotstand.
  • Designet en fullt balansert 48-hulroms varmløper med ventilporter.
  • Påførte konforme kjølekanaler i både hulroms- og kjerneplater (additivt produserte innsatser).
  • Ekstra luftutkastsystem med 0,02 mm luftriller på kjerner.
  • Brukte mold flow analyse for å optimalisere portplasseringer og ventilering.

        Resultater:

  • Aoppnådd konsistent fyll (±2 % vektvariasjon over hulrom)
  • Nedkjølingstid redusert fra 2,8 s til 1,6 s (total syklus3,9 s)
  • Feilfrekvens <0,3 %
  • Mold har produsert over 30 millioner deler muten større vedlikehold
Konklusjon

       Tynnvegg emballasjestøpeteknologi representerer toppen av sprøytestøpeteknikk. Kravene til høy kavitasjon, sub-sekunders sykluser og null-defekt produksjon presser alle aspekter av formdesign til det ytterste. Vellykkede tynnveggede former krever:

Presisjon i hulrom/kjernebearbeiding (±0,01 mm)

Balanse i strømningskanaler for varme løpere

Effektivitet i konform kjøling

Pålitelighet i utkastsystemer

Forståelse av materiell atferd og prosessdynamikk

       Feller formprodusenter som er villige til å investere i avanserte designverktøy og presisjonsproduksjon, tilbyr tynnveggemballasjesektoren enorme muligheter – både når det gjelder teknisk utfordring og forretningsvekst.

Relaterte nyheter
Legg igjen en melding
X
Vi bruker informasjonskapsler for å gi deg en bedre nettleseropplevelse, analysere nettstedstrafikk og tilpasse innhold. Ved å bruke denne siden godtar du vår bruk av informasjonskapsler. Personvernerklæring
AvvisAkseptere