FØLG OSS:

Nyheter

Forholdet mellom sprøytestøpingsdefekter og muggsopp

Introduksjon

        Sprøytestøpingsfeil er ofte frustrerende. Når en del kommer ut med synker, skjevheter, brennmerker eller korte skudd, er den første reaksjonen til mange produksjonsledere å justere maskinparametere – temperatur, trykk, injeksjonshastighet eller avkjølingstid. Selv om disse justeringene noen ganger hjelper, ligger grunnårsaken ofte dypere: i selve formen.

        Som en erfaren formtekniker har jeg vært vitne til utallige tilfeller der uker ble kastet bort på parameterinnstilling, bare for å finne ut at formdesignet var den virkelige synderen. Sannheten er,en godt designet form kan produsere kvalitetsdeler selv med et bredt behandlingsvindu; en dårlig utformet form vil aldri gi jevn kvalitet, uansett hvor finjustert maskinen er.

        Denne artikkelen fokuserer på muggrelaterte årsaker til vanlige sprøytestøpingsfeil. Forståelse av disse relasjonene gjør at formprodusenter og sprøytestøpere kan samarbeide mer effektivt – og løser problemer ved kilden i stedet for å bruke midlertidige rettelser.

1. Korte bilder (ufullstendig utfylling)

        Hvordan det ser ut: Formhulen er ikke helt fylt; delkanter mangler eller er avrundet.

        Muggrelaterte årsaker:

  • Underdimensjonerte porter eller løpere: Restriktive strømningsbaner øker trykkfallet, og forhindrer at smelten når ekstremiteter i hulrommet.
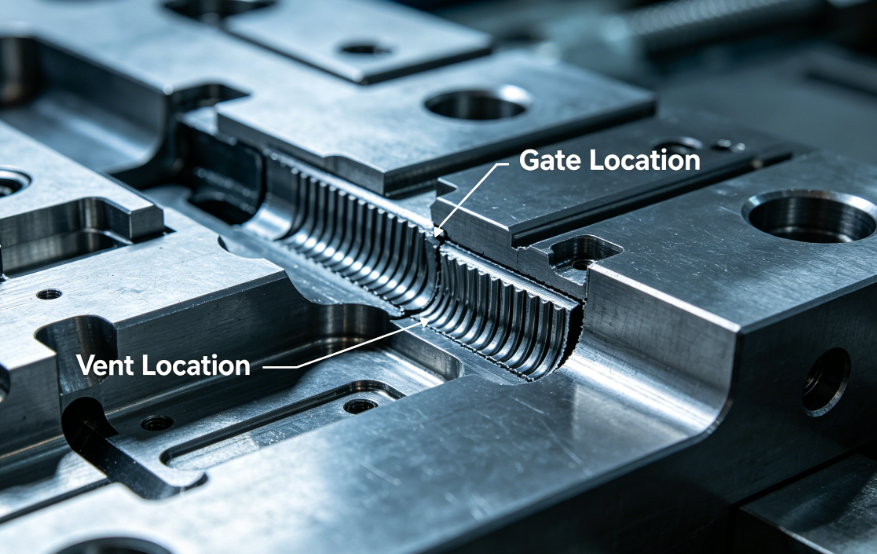
  • Dårlig portplassering: Porter plassert langt fra tynne seksjoner eller ved enden av lange strømningsveier forårsaker for tidlig frysing.
  • Utilstrekkelig ventilasjon: Innestengt luft komprimerer og hindrer smelten i å komme videre.
  • Tynn nominell veggdesign: Under minimum anbefalt tykkelse for materialet.
  • Kalde snegler: Mangel på en kald sneglebrønn gjør at avkjølt materiale blokkerer porten.

       Løsninger:

  • Øk port- og løpediameteren (bruk moldflowanalyse for å bekrefte).
  • Flytt porter nærmere områder som er vanskelige å fylle.
  • Legg til eller utdyp ventilasjonsåpninger (typisk dybde: 0,02–0,05 mm avhengig av materiale).
  • Gjennomgå veggtykkelse med produktdesigner.
  • Legg til kalde sneglebrønner i løpeender og motsatte porter.

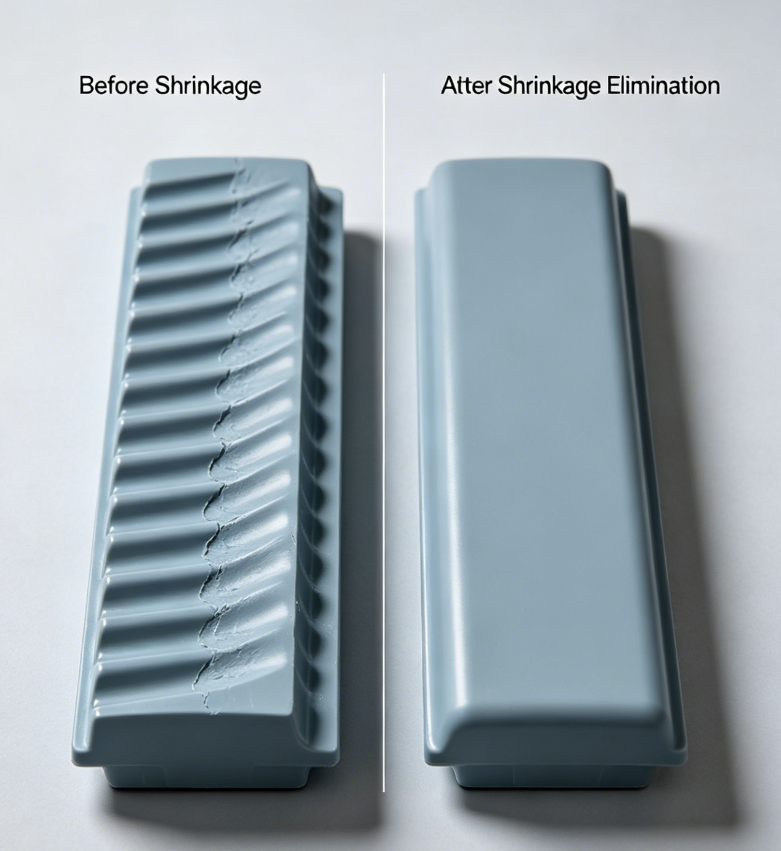
2. Synkemerker

        Hvordan det ser ut: Overflateforsenkninger, vanligvis over tykke ribber eller knaster.

        Muggrelaterte årsaker:

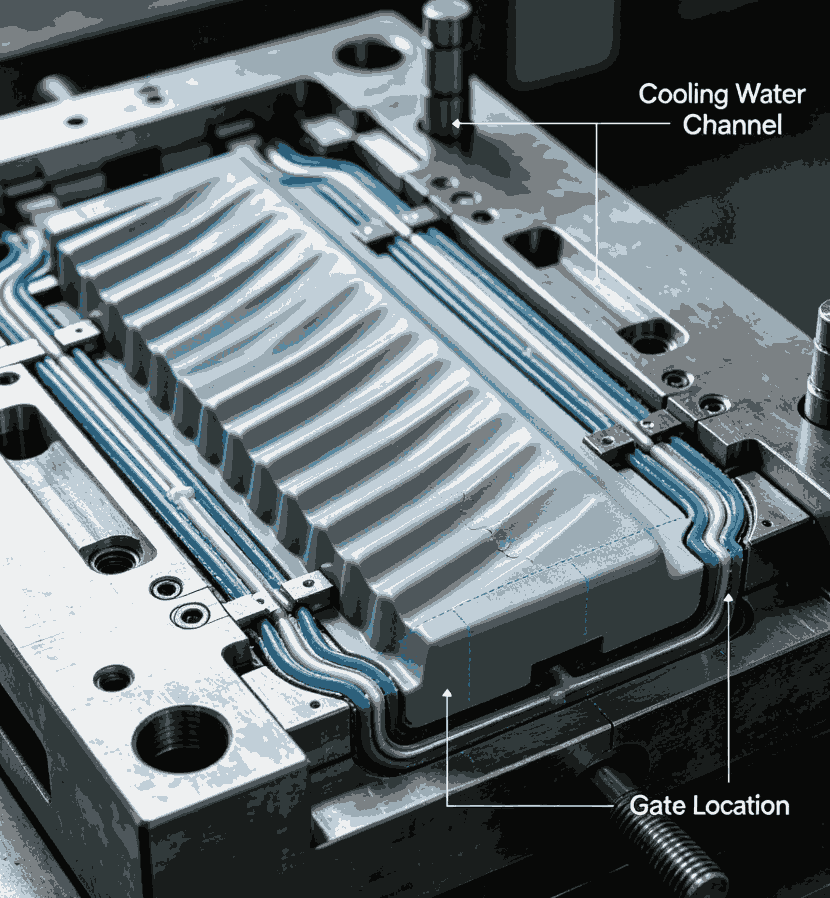
  • Utilstrekkelig kjøling i tykke seksjoner:Utilstrekkelig plassering av kjølekanaler gjør at kjernematerialet krymper mer enn huden.
  • Underdimensjonerte porter:For tidlig frysing av porten hindrer pakningstrykket i å nå den tykke delen.
  • Dårlig portplassering:Port for langt fra det tykke området betyr at pakningstrykket går tapt før det når det.
  • Mangel på kontroll av forholdet mellom ribbe/bunntykkelse:Ribbetykkelse over 60 % av nominell vegg.

        Løsninger:

  • Plasser kjølekanaler nærmere tykke seksjoner; vurder bafler eller bobler.
  • Forstørre port eller bytt til større porttype (vifteport, tunnelport).
  • Flytt porten nær den tykke delen.
  • Reduser ribbetykkelsen til 40–60 % av nominell vegg (designendring, men mugg må tilpasses).

3. Forvrengning (delforvrengning)

        Slik ser det ut:Delen er vridd, bøyd eller ujevn etter utstøting.

        Muggrelaterte årsaker:

  • Ujevn kjøling:Forskjeller i formtemperatur over hulrommet forårsaker differensiell krymping.
  • Feil utkastingsdesign:Ejektorstifter som skyver ujevnt eller på tynne seksjoner.
  • Ubalansert løpersystem:I støpeformer med flere hulrom fører ulik fylling til ulike restspenninger.
  • Utilstrekkelig trekkvinkel:Høye utkastingskrefter forvrenger delen.
  • Portindusert orientering:Porter plassert i tynne seksjoner eller i delsenteret forårsaker molekylær orientering som forvrider seg ved avkjøling.

        Løsninger:

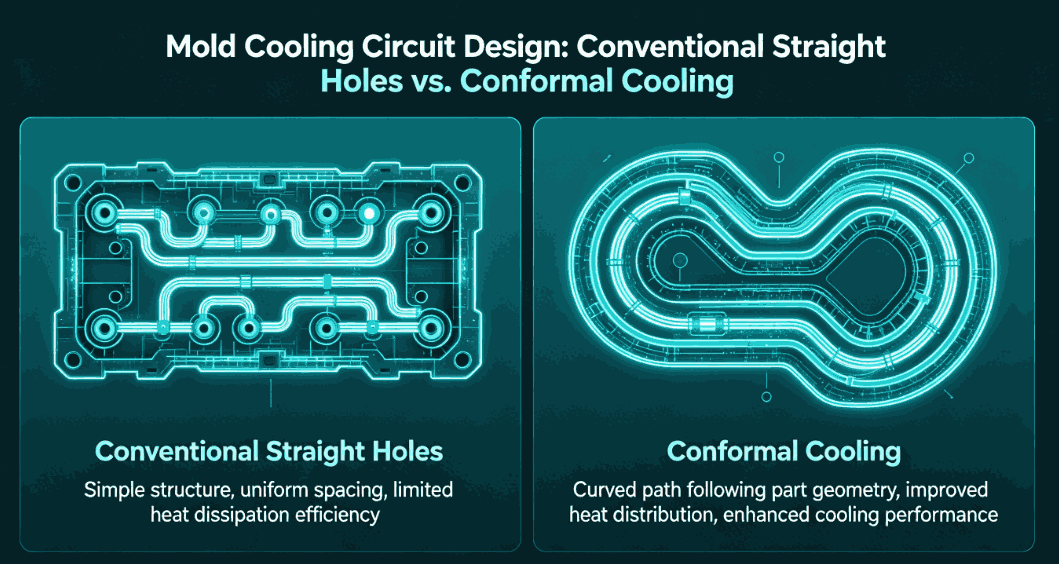
  • Optimaliser kjølekretsoppsettet: bruk konform kjøling for komplekse geometrier.
  • Balanse ejektor pin plassering; bruk større eller flere pinner på tynne seksjoner.
  • Design naturlig balanserte løpere (lik strømningslengde til hvert hulrom).
  • Øk trekkvinkelen (1–2° for de fleste materialer, 3–5° for teksturerte overflater).
  • Finn porter i tykke seksjoner eller bruk flere porter.


4. Brennmerker / dielektrisk oppvarming

        Slik ser det ut:Brune eller svarte svimerker, vanligvis på slutten av flyten eller i dype ribber.

        Muggrelaterte årsaker:

  • Utilstrekkelig ventilasjon:Luft som er fanget i blinde lommer eller ved strømningsfronter blir komprimert og varmes opp, og bryter ned polymeren.
  • Ventiler for grunne eller blokkerte:Gass kan ikke slippe ut raskt nok.
  • Dårlig skillelinjeventilasjonsdesign:Ventilasjonsåpninger er ikke plassert på det siste stedet å fylle.

        Løsninger:

  • Legg til ventiler ved alle strømningsbaneendepunkter og dype ribbebunner.
  • Bruk ventilasjonsdybder som passer for materialet (f.eks. 0,02 mm for PP, 0,01 mm for PC).
  • Vurder å bruke porøse (sintrede) stålinnsatser for ekstreme ventilasjonsbehov.
  • Legg til utkasterstifter med ventilasjonsspor.

5. Flash (grader)

        Slik ser det ut:Tynn overflødig plast ved skillelinjen, utkasterstifthull eller skyveavstengninger.

       Muggrelaterte årsaker:

  • Utilstrekkelig klemmetonnasje for projisert område: Formen er for stor for maskinen, men selve formen kan være en årsak hvis skillelinjens integritet er dårlig.
  • Slitt eller skadet skillelinje: Tidligere skade eller slitasje gjør at plast slipper ut.
  • Utilstrekkelig formstivhet: Formplater bøyer seg under injeksjonstrykk og åpner åpninger.
  • Feil ventilasjonsdybde: For dype ventiler fungerer som blitzkanaler.
  • Dårlig montering av glidere eller innsatser: Spalter ved avstengningsflater.

       Løsninger:

  • Reparer eller skjær om skillelinjens overflater.
  • Legg til støttepilarer bak hulromsplaten for å forhindre bøying. Sørg for at ventilene er kuttet til riktig dybde (vanligvis 0,02–0,05 mm, etterfulgt av en avlastning på 0,5–1,0 mm).
  • Maskiner avstengningsflater på nytt med riktige vinkler og passform.

6. Sveiselinjer (strikkelinjer)

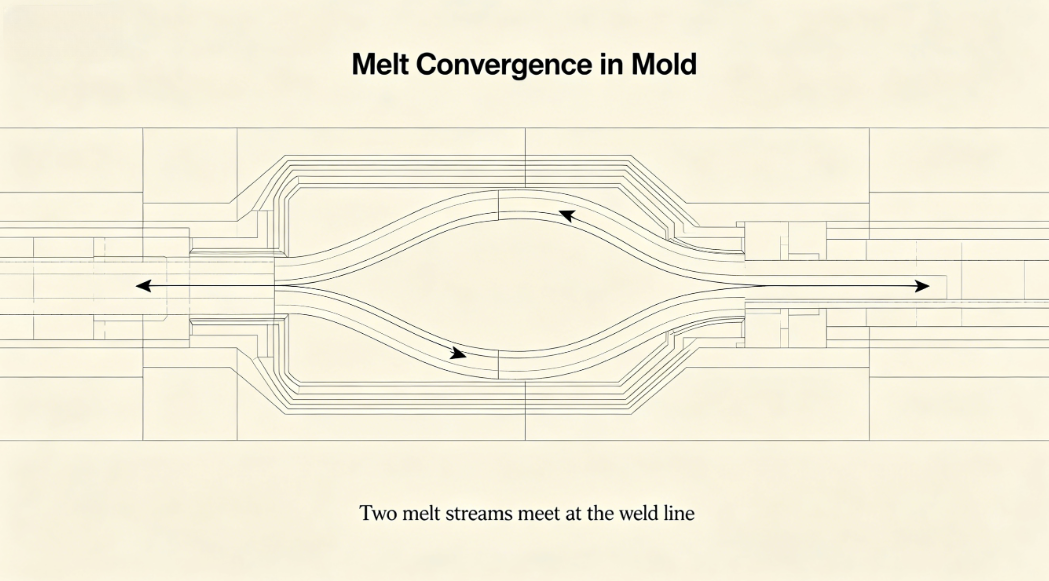
        Slik ser det ut:Synlige linjer der to strømningsfronter møtes; ofte ledsaget av svakhet.

       Muggrelaterte årsaker:

  • Flere porter som får strømningsfronter til å konvergere:Iboende til design med flere porter.
  • Hindringer i hulrommet:Kjerner, innsatser eller ribber som deler strømmen.
  • Kaldsmeltefronter:Dårlig portdesign eller kuldebrønner utilstrekkelig.
  • Utilstrekkelig ventilasjon ved sveiseledningens plassering:Innestengt luft forhindrer molekylær sammenfiltring.

        Løsninger:

  • Flytt porter for å flytte sveiselinjer til ikke-kritiske områder.
  • Øk portstørrelsen eller bytt til en annen porttype (f.eks. vifteport).
  • Legg til en ventilasjonslomme på sveiselinjens plassering.
  • Bruk en varmløper med sekvensiell ventilport for å eliminere sveiselinjer.

7. Overflatedefekter: flytemerker, flekker og uklarhet

        Slik ser de ut:Striper, bølgete mønstre eller matte områder på deloverflaten.

       Muggrelaterte årsaker:

  • Dårlig portdesign:Porter som er for små eller feil plassert forårsaker sprut eller nøling.
  • Skarpe hjørner eller plutselige endringer i veggtykkelse:Forårsak strømningsustabilitet.
  • Kald formoverflate:Dårlig kjølekretsdesign fører til kalde flekker som avkjøler smelten for tidlig.
  • Forurenset eller ru hulromsoverflate:Gir sprut og dårlig glans.

        Løsninger:

  • Bruk en større port eller en portdesign som fremmer gradvis utvidelse (vifteport, filmport).
  • Glatte overganger i hulrommet (radius alle skarpe hjørner).
  • Optimaliser jevnhet i kjøling.
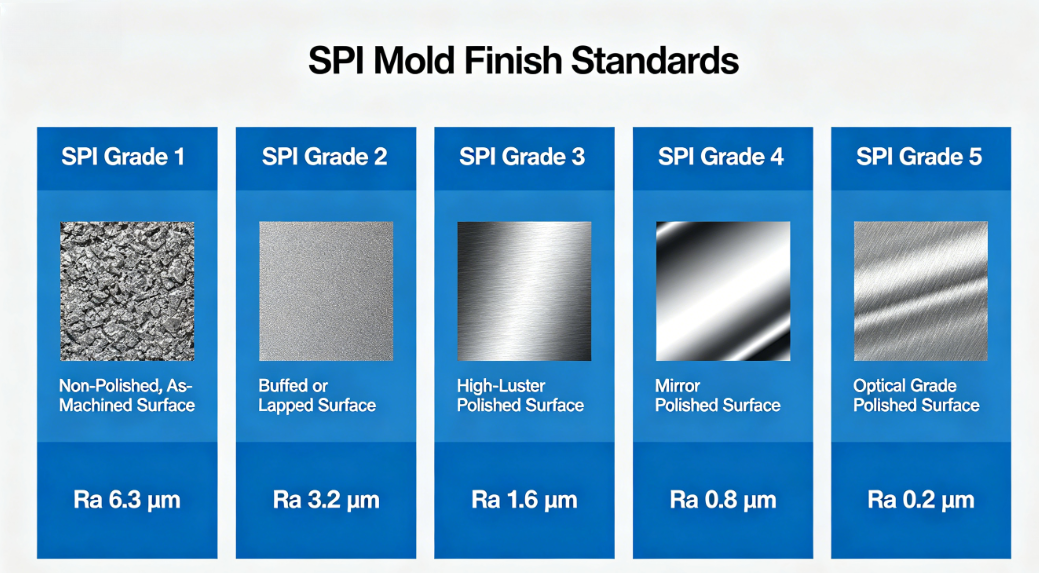
  • Poler hulromsoverflaten til ønsket finish (speilpolering for blanke deler).

8. Ejector Pin Marks / Push Marks

        Slik ser det ut:Hevede eller nedsenkede merker der utkasterstifter kommer i kontakt med delen.

        Muggrelaterte årsaker:

  • Utilstrekkelig utkast:Høy utkastingskraft konsentrerer seg om pinnespisser.
  • For få eller dårlig plasserte utkasterstifter:Ujevn utkast.
  • Pinnediameter for liten:Høy stresskonsentrasjon.
  • Problemer med retur av ejektorpinner:Pinnene er ikke trukket helt tilbake før neste syklus.

         Løsninger:

  • Øk trekkvinkelen.
  • Legg til flere ejektorpinner eller bruk større diametre.
  • Plasser pinner på ribber, bosser eller andre ikke-kosmetiske overflater.
  • Sørg for riktig retursystem for ejektor (fjærer eller positive returstifter).

Kasusstudie: Fra defekt til løsning

        En kunde som produserte en støpeform med 32 hulrom, rapporterte vedvarende skjevheter og synkemerker på klemmefesteområdet. Etter to uker med maskinparameterjusteringer uten forbedring, gjennomførte vi en formgjennomgang.

        Funn:

  • Kjølekanaler var langt fra den tykke klipsbossen.
  • Porten var plassert i motsatt ende, noe som førte til trykktap.
  • Ejektorpinnene var ujevnt fordelt.

       Handlinger utført:

  • Lagt til en baffel i kjølekretsen nær bossen.
  • Flyttet porten nærmere bossområdet.
  • Lagt til to ekstra ejektorstifter.

        Resultater:

        Forvrengning redusert med 80 %; synkemerker eliminert. Produksjonsskrotraten falt fra 12 % til 2 %.

Konklusjon

        Forholdet mellom sprøytestøpefeil og formen er direkte og ofte dominerende. Selv om prosessparametere noen ganger kan kompensere for mindre muggproblemer, ligger den grunnleggende løsningen i god støpeformdesign – riktig porting, balansert kjøling, tilstrekkelig ventilasjon, robust utkast og riktige trekkvinkler.

        Som støpeformmaker strekker vårt ansvar seg utover å levere en støpeform som passer til maskinen. Vi må designe former som er tilgivende, robuste og optimalisert for det spesifikke materialet og delens geometri. For sprøytestøpere muliggjør forståelse av disse muggrelaterte årsakene mer effektiv feilsøking og bedre kommunikasjon med muggleverandører.

        Når du støter på en vedvarende defekt, før du berører maskinkontrollene, spør: Kan muggsoppen være årsaken?


Relaterte nyheter
Legg igjen en melding
X
Vi bruker informasjonskapsler for å gi deg en bedre nettleseropplevelse, analysere nettstedstrafikk og tilpasse innhold. Ved å bruke denne siden godtar du vår bruk av informasjonskapsler. Personvernerklæring
AvvisAkseptere