FØLG OSS:

Nyheter

Høyt hulrom, høyhastighets hetteformer: kompresjonsstøping vs. sprøytestøping

Introduksjon
Flaskekorker er blant de største plastproduktene i verden. Et enkelt drikke- eller vannmerke kan konsumere millioner av kapsler daglig. For å møte denne etterspørselen har form- og prosessteknologier utviklet seg til å produsere kapsler i sykluser på under 4 sekunder, med 48, 64 eller til og med 96 hulrom per form. To dominerende teknologier konkurrerer på dette området: kompresjonsstøping og sprøytestøping. Hver har sine styrker, og å forstå dem er avgjørende for enhver formprodusent eller molder som betjener lukkeindustrien.
Som en støpetekniker med flere tiår med erfaring i høykavitasjonsemballasjeformer, vil jeg lede deg gjennom de tekniske nyansene til begge metodene, og deretter fokusere på sprøytestøpingsteknologiene som muliggjør høyhastighets, høy-kavitethetteproduksjon – varmløpsventilportkontroll, høyhastighetsoptimalisering med reell utstøting – og kjøling. Casestudie med 48-hulhetteform.
1. Kompresjonsstøping vs. sprøytestøping for kapper
Kompresjonsstøpeprosess:
En forhåndsveid smeltet plastform (vanligvis PP eller HDPE) slippes ned i et åpent formhulrom. Formen lukkes og komprimerer materialet til formen på hetten. Etter kort avkjølingstid skytes lokket ut. Denne prosessen er kontinuerlig og roterende: flere former på en karusell åpnes og lukkes i rekkefølge.
Sprøytestøpingsprosess:
Smeltet plast sprøytes under høyt trykk inn i et lukket formhulrom thrmed et varmt løpersystem. Etter pakking og avkjøling åpnes formen og hettene kastes ut. Formen kan ha 32, 48, 64 eller flere hulrom.

Trekk
Kompresjonsstøping
Sprøytestøping
Syklus tid
2–4 sekunder (veldig raskt)
4–8 sekunder (avhenger av kavitasjon)
Kavitasjon
Ubegrenset (roterende)
Begrenset av maskinklemmetonnasje og platestørrelse
Fleksibilitet i hettedesign
Begrenset (symmetriske, enkle former)
Høy (underskjæringer, levende hengsler, foringer)
Vekt konsistens
Utmerket (±0,3%)
Bra (±1%) med ventilportstyring
Innledende verktøyinvestering
Veldig høy (rotasjonspresse)
Senk for moderat kavitasjon
Materialavfall
Minimal (ingen løper)
Kan være null med hot runner
Beste applikasjon
Enkle vann-/CSD-hetter med høyt volum
Komplekse hetter med foringer, sabotasjebevisbånd

Kjennelse:For svært enkle hetter med ultrahøyt volum (f.eks. 28 mm vannhetter), er kompresjonsstøping dominerende. Men for de fleste hetter som krever presisjon, tulling-bevis-ringer, foringsintegrasjon eller kompleks geometri, er sprøytestøping med høykavitasjonsformer det foretrukne valget.

2. Hot Runner Valve Gate Control i hetteformer

I injeksjonsformer med høy kavitasjon er den varme løperen hjertet. Konvensjonelle åpne porter etterlater en portrester som kan ripe eller lekke. Ventilporter er avgjørende for de fleste drikkelokker.

Slik fungerer ventilporter:

En pneumatisk eller hydraulisk aktivert tapp beveger seg fremover for å lukke porten etter at hulrommet er fylt og pakket. Dette kutter av smelten rent, og etterlater et minimalt vitnemerke.

Nøkkelkrav for kapselformer med høy kavitasjon:


  • Sekvensiell ventilport:For støpeformer med 48 hulrom eller mer, skaper samtidig åpning av alle porter ubalansert fylling på grunn av manifoldtrykkfordeling. Sekvensiell åpning (etter soner) balanserer strømmen og reduserer trykktopper.
  • Pinnespissdesign:Ventilstiftens geometri (flat, konisk eller sfærisk) påvirker portmerkets størrelse og tetningspålitelighet. For kullsyreholdige brus (CSD) hetter som må holde trykk, er en perfekt forseglet port avgjørende.
  • Slitasjemotstand:Ventilstifter og foringer opplever millioner av sykluser. De må være laget av slitesterke materialer (f.eks. wolframkarbidbelagt rustfritt stål) og ha nøyaktig klaring (0,01–0,02 mm).
  • Ttemperaturkontroll:Hver dyse må ha uavhengig termoelement og varmeelement for å forhindre frysing eller smeltedegradering.

Tips: For hetter med innvendige foringer (f.eks. oksygenbarriereforinger for juicehetter), er ventilporter ofte plassert inne i lokkets hulrom (underport) for å skjule restene.

3. Høyhastighets utkast: Mekanisk vs. pneumatisk

I en 4-sekunders syklus må utkastingen være lynrask og absolutt pålitelig. To hovedmetoder brukes i hetteformer:

Mekanisk utkast (stripperplate):

En fjærbelastet stripperplate omgir kjernen. Når formen åpnes, skyves stripperplaten fremover i forhold til kjernen, og fjerner lokket. Dette er enkelt og robust, men returslaget legger til en brøkdel av et sekund.

Pneumatisk utkast (luftblåsing):

Trykkluft (3–6 bar) ledes gjennom kjernen og blåser lokket av. Dette er ekstremt raskt og skånsomt, men krever perfekt kjerneforsegling og kan være støyende.

Typisk praksis for kapselformer med høy kavitasjon:

Kombiner en kort stripperplatebevegelse (2–3 mm) for å løfte hetten av kjernen, etterfulgt av en luftblåsing for å skyve den fri. Strippeplaten sikrer at hetten brytes jevnt fra kjernen, mens luft fullfører utstøtingen uten å berøre lokkets forseglingsflate.

Tidspunkt for utkast:Utstøtingsslaget må skje etter at formen er helt åpen for å unngå kollisjon med den faste halvdelen. Avanserte former bruker kamaktiverte eller servodrevne stripperplater for presis timing.

4. Optimalisering av kjøling for hetteformer

Kjøling bruker 60–80 % av syklustiden. I kapsler med høy kavitasjon er effektiv kjøling nøkkelen til å oppnå sykluser på under 5 sekunder.

Kjernekjøling:Kjernepinnen er vanligvis den varmeste delen. Tradisjonelle rette kjølekanaler i kjernen er ineffektive.

Bedre metoder inkluderer:Bobler (innlegg for roterende rør): Kjølevæske strømmer ned et lite rør til bunnen av kjernen og går tilbake gjennom ringrommet og trekker ut varme.

Spiralkjøleinnsatser:Et spiralformet spor er maskinert inn i kjerneinnsatsen, og skaper en spiralstrømningsbane for maksimal overflatekontakt.

Konform kjøling (3D-trykte innsatser): For komplekse kjerner kan additivt produserte innsatser med konforme kanaler redusere kjøletiden med 30–40 %.

Kavitetskjøling:Hulhalvdelen trenger også aggressiv kjøling. Bruk bobler eller rette kanaler så nært hulromsoverflaten som mulig (1,5–2,5 mm avstand).

Kjølevæskestrøm:Sørg for turbulent flyt (Reynolds-tall > 5000) i alle kanaler. Beregn trykkfall; en støpeform med 48 hulrom kan kreve flere kjølekretser parallelt for å opprettholde høy strømningshastighet.

Separasjon av kjølekrets:For høye capser (f.eks. sportscapser) kan separate kretser for øvre og nedre deler av kjernen eliminere ovalitet.


5. Kasusstudie: 48-Cavity Carbonated Soft Drink Cap Mold

Utfordring:Et stort drikkevareselskap trengte en form for 28 mm PCO 1881 CSD-hetter (kullsyreholdige brus). Målsyklus: 4,2 sekunder. Årlig volum: 80 millioner caps. Materiale: PP + 5 % antistatisk middel.

Designtilnærming:


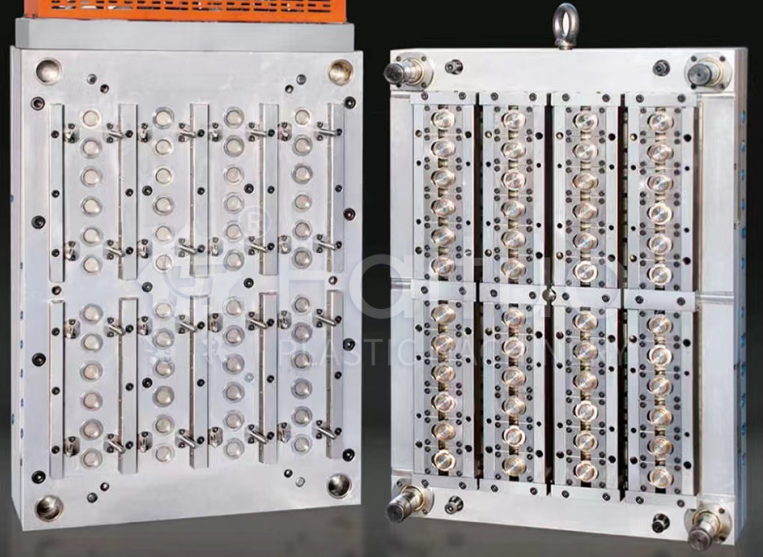
  • Kavitasjon:48 hulrom arrangert i en 6×8 layout. Formbase: høyfast stål (1.2738) med støttesøyler under hvert hulrom for å forhindre plateavbøyning.
  • Hot runner:48 ventilportdyser, sonesekvensert åpning (3 soner med 16 hulrom). Manifoldstrømningskanaler databalansert med 2 % avvik.
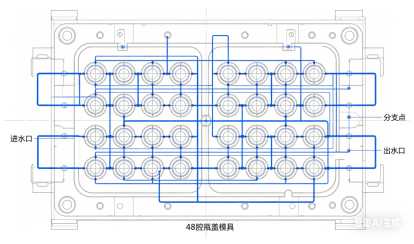
  • Avkjøling:Kjernestifter brukte spiralkjøleinnsatser (kobberlegering) for rask varmeekstraksjon. Cavity side brukte bobler. Hvert hulrom hadde sin egen uavhengige kjølekrets for å sikre ensartethet.
  • Utkast:Stripperplate med 0,5 mm innledende slag + tidsinnstilt luftblåsing (4 bar). Ejektor-returfjærer designet for 5 millioner sykluser.
  • Materialer:Kjernestifter: H13 nitreret til 65 HRC overflatehardhet; Hulromsinnsatser: S136 rustfritt for korrosjonsbestandighet fra karbonisert gass.


Resultater etter prøve:

  • Syklustid oppnådd:4,0 sekunder (bedre enn målet)
  • Caps vektvariasjon:±0,2 %
  • Portrest:mindre enn 0,05 mm, ingen lekkasjer i trykktest (hetter holdt 4 bar CO₂)
  • Avkjølingstid:1,9 sekunder (45 % av total syklus)Mugg produserte 5 millioner kapsler før første planlagte forebyggende vedlikehold

Lærdom:Kombinasjonen av spiralkjøling i kjerner og sekvensiell ventilport var nøkkelen. Kunden bestilte senere en annen identisk form, og begge kjører side-ved-side på to maskiner som produserer 2500 kapsler per minutt totalt.

6. Vedlikeholdshensyn for hetteformer med høy kavitasjon

Høykavitasjonsformer som kjører høye hastigheter krever strengt vedlikehold:

  • Rengjøring av ventilstift:Hver 500 000 syklus må ventilstifter og bøssinger renses for karbonavleiringer. Bruk en myk messingbørste og løsemiddel.
  • Avkalking av kjølekanal:Kalkoppbygging reduserer kjøleeffektiviteten. Utfør kjemisk avkalking hver 1. million sykluser.
  • Smøring av ejektorsystem:Fjerningsplateføringene og luftventilene trenger regelmessig smøring og utskifting av tetninger.
  • Kontroll av varmløpervarmer:Mål motstanden til hver varmeapparat ved hvert formtrekk.
  • Forebyggende tidsplan:Etter 3 millioner sykluser, skift alle slitedeler (ventilstifter, foringer, fjærer).

Konklusjon

Høyt hulrom, høyhastighets hetteformer er tekniske vidundere som flytter grensene for sprøytestøping. Om du velger kompresjon eller injeksjon avhenger av volum, kapslingskompleksitet og investeringskapasitet. For sprøytestøpte hetter ligger suksessen i tre pilarer:

  • Ventilport varme løperemed sekvensiell kontroll og slitesterke materialer.
  • Høyhastighets utkastkombinerer stripperplate og luftblåsing.
  • Optimalisert kjølingved hjelp av bobler, spiralinnsatser eller konforme design.

CSD-dekselet med 48 hulrom viser at med riktig design og presisjonsproduksjon kan sprøytestøping konkurrere med kompresjonsstøping i hastighet samtidig som den tilbyr langt større designfleksibilitet.

Som en formprodusent vil det å mestre disse teknologiene åpne dører til markedet for høyvolumslukking, et av de mest krevende, men likevel givende segmentene i vår bransje.

Relaterte nyheter
Legg igjen en melding
X
Vi bruker informasjonskapsler for å gi deg en bedre nettleseropplevelse, analysere nettstedstrafikk og tilpasse innhold. Ved å bruke denne siden godtar du vår bruk av informasjonskapsler. Personvernerklæring
AvvisAkseptere