FØLG OSS:

Nyheter

KSHOW utforsker presisjonsprøytestøpeformer for nye energikjøretøyskomponenter

ENGELSK VERSJON

KSHOWs svar på de økende presisjonskravene i NEV-komponentstøping

Bransjekontekst: NEV-bommen omformer formproduksjonen

Det globale markedet for nye energibiler (NEV) fortsetter sin sterke vekstbane. I følgeDet internasjonale energibyrået (IEA), oversteg det globale EV-salget18 millioner enheter i første halvdel av 2026, med Kina som sto for over60 % av totalt volum. Denne økningen bringer transformativt press til sprøytestøpeindustrien - NEV-komponenter krever strammere toleranser,lettere materialer, og i økende gradkomplekse geometrier som utfordrer tradisjonelle mold-making paradigmer.


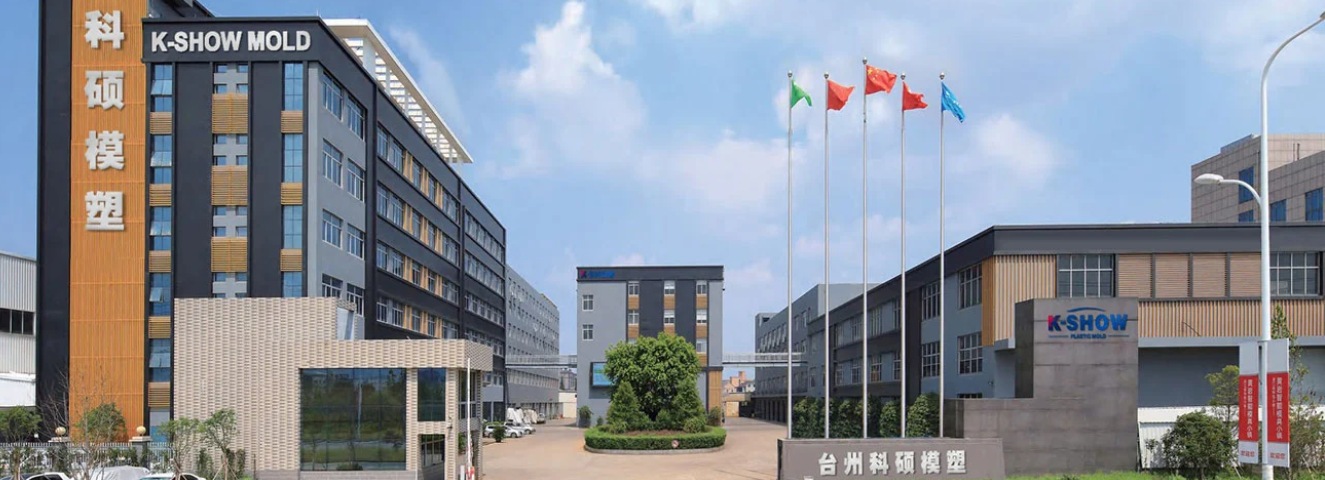
KSHOW, fungerer somTaizhou Huangyan K-Show Plastic Mold Co., Ltd., har blitt innebygd i Kinas "Mold Capital" av Huangyan forover 20 år, med en merittliste på30 000+ formsett levert til100+ land. Som sertifisertNasjonalt høyteknologisk foretak holderISO 9001 ogIATF 16949 automotive kvalitetssertifiseringer, og eie100+ oppfinnelsespatenter, har selskapet jevnlig utviklet seg fra konvensjonell formproduksjon til å bli en spesialisert leverandør forpresisjonsverktøy i bilindustrien, inkludert batterisystemhus, strukturelle braketter og funksjonelle interiørlister. For henvendelser, nå KSHOW påsalg@kshowmould.com eller viaWhatsApp: +86-18957424655.

Viktige tekniske utfordringer i NEV-komponentstøping

Materialekompatibilitet og termisk håndtering

NEV-er tar i økende grad i brukteknisk termoplast slik somPA66-GF35, PPS-GF40, ogPBT-GF30 for å oppnå vektreduksjon og samtidig opprettholde strukturell integritet. Disse materialene byr på forskjellige utfordringer:

Høye smeltetemperaturer

 (280–340°C) krever former med overlegen termisk stabilitet

Glassfiberarmering

 akselererer slitasje på konvensjonelle verktøystål

Smale behandlingsvinduer

 krever presis temperaturkontroll på tvers av oppsett med flere hulrom

Dimensjonsnøyaktighet i skala

Batterimodulrammer og kjøleplater spenner ofte600–1200 mm med flathetstoleranser så stramme som±0,05 mm over hele overflaten. Å oppnå dette ved produksjonsvolumer på200 000+ enheter per år krever avansertsimulering av muggflyt, konform kjølekanaldesign, ogsanntids overvåking av hulromstrykk.

Optimalisering av syklustid

Når kostnadstrykket per del øker, blir støpesyklustiden en avgjørende faktor. For middels til store NEV-komponenter, reduserer syklustiden fra45 sekunder til 35 sekunder — a22 % forbedring — kan spare ca180 000 dollar årlig per produksjonscelle hos en typisk Tier-1-leverandør.

KSHOW Case Study: Høypresisjons batterimodul endeplateform

Prosjektbakgrunn

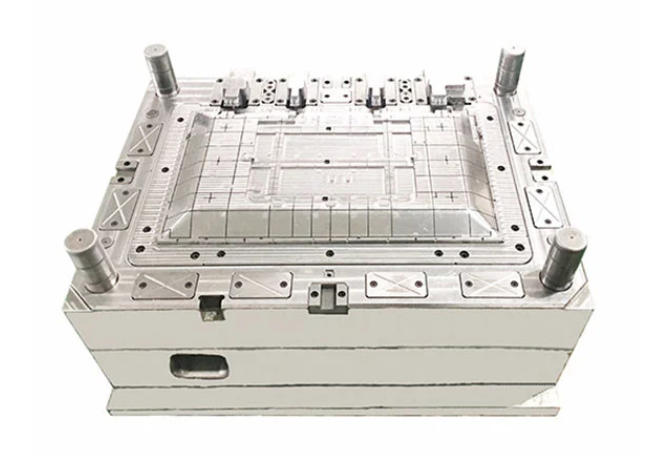
I Q3 2025 gjennomførte KSHOW et prosjekt for en innenlandsk NEV-batteriprodusent som krever en4-hulroms hot-runner injeksjonsform for batterimodul endeplater. Delgeometrien krevde:

Behov

Spesifikasjon

Del dimensjoner

320 × 180 × 45 mm

Materiale

PA66-GF35 (flammehemmende V-0)

Flathetstoleranse

±0,03 mm over skillelinjen

Vektvariasjon fra hulrom til hulrom

≤ 0,8 %

Målsyklustid

≤ 32 sekunder

Årlig produksjonsvolum

480 000 deler

Engineering tilnærming

KSHOWs ingeniørteam implementerte følgende løsninger:

1. Muggstrømningsanalyse: GjennomførtMoldex3D simulering på tvers av tre iterasjoner, optimaliserer portplassering for å minimere sveiselinjeformasjon i strukturelt kritiske soner.

2. Konform kjøling: Utplassert3D-printede kjøleinnsatser (maraldrende stål, direkte metalllasersintring) for å oppnå jevn overflatetemperatur i hulrommet±3°C, redusere syklustiden med18 % kontra konvensjonelt borede kanaler.

3. Valve-Gate Hot Runner: A4-dråper sekvensielt ventilportsystem (enkeltdyse per hulrom) sørget for balansert fylling. Den varme løpermanifolden var termisk isolert med avstandsstykker av titanlegering for å forhindre varmeoverføring til formbunnen.

4. Verktøystålvalg: Hulrom og kjerneinnsatser bruktASSAB 8407 Supreme ESR-grade varmarbeidsstål, herdet til48–50 HRC, medTiAlN PVD-belegg for økt slitestyrke mot glassfiberslitasje.

5. Trykkføler i form: IntegrertKistler Type 6182C hulromstrykksensorer koblet til enCoMo injeksjon prosessovervåkingssystem, som muliggjør vekslingskontroll i sanntid og sporbarhet av delkvalitet.

Resultater

Etter90 dager fra design kickoff tilT0-prøve, oppnådde formen følgende beregninger under produksjonsvalidering:

KPI

Mål

Oppnådd

Syklus tid

≤ 32 sekunder

30,5 sekunder

Flathet (Cpk, n=125)

≥ 1,33

1.58

Vektvariasjon fra hulrom til hulrom

≤ 0,8 %

0,52 %

Scrap rate (første 50 000 skudd)

≤ 0,3 %

0,18 %

Verktøylevetid til første større vedlikehold

500 000 skudd

620 000 skudd (fortsatt)

Formen har nå produsert over620 000 deler uten større vedlikehold, utover kundens500 000 skudds benchmark ved24 %. Kunden rapporterte et estimat245 000 dollar årlig kostnadsbesparelse tilskrives redusert syklustid og lavere skrothastighet. 


Bransjetrender som former muggproduksjon gjennom 2028

Lettvekt og multimaterialstøping

Presset for utvidet rekkevidde akselererermetall-til-plast substitusjon. Komponenter som tidligere er støpt i aluminium — som f.eksmotorhus, inverterkapslinger, ogstrukturelle braketter — går over tiltermoplast med høy ytelse medinnleggslist elleroverstøping teknikker. KSHOW investerer i en1600 tonns to-skudds injeksjonspresse for å betjene denne økende etterspørselen.

Digital tvillingintegrasjon

Ledende muggprodusenter bygger inndigital tvillingteknologi inn i arbeidsflyten deres. En forms digitale replika – kontinuerlig oppdatert med sanntidssensordata fra produksjon – muliggjørprediktiv vedlikeholdsplanlegging ogprosessparameteroptimalisering uten å forstyrre produksjonen. KSHOW har satt i gang et pilotprogram for integreringIoT-kantporter i utvalgte produksjonsformer.

Bærekraft og energieffektivitet

Reguleringspress og bedriftens ESG-forpliktelser driver etterspørselen etter former som støtterresirkulert harpiks ogenergioptimalisert prosessering. Konform kjøling alene kan redusere muggspesifikke en

KSHOWs strategiske veikart

KSHOW gjennomfører en strategi med tre pilarer for å styrke sin posisjon i NEV-forsyningskjeden:

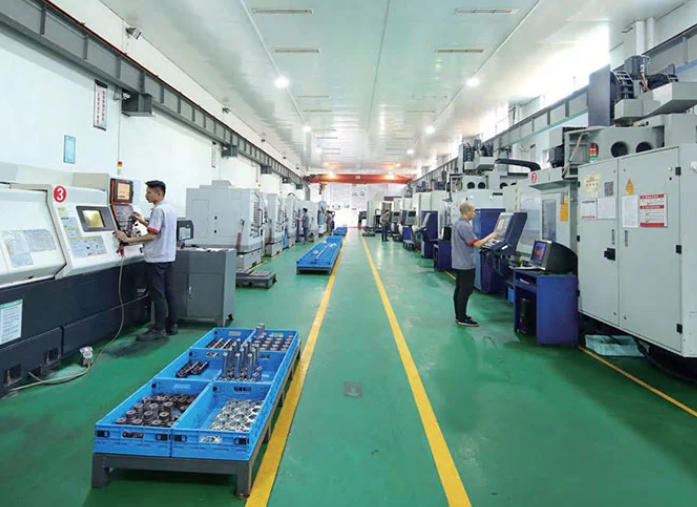
  • KapasitetsutvidelseTa i bruk en ny 2400 m² presisjonsverksted i Huangyan innen Q4 2026, utstyrt med5-akse CNC maskineringssentre (DMG MORI DMU 65 monoBLOCK) oghøyhastighets grafitt EDM(GF Machining Solutions FORM P 350).

  • Talentutvikling:Partnerskap med Taizhou Vocational College of Science & Technology for et spesialisert læreprogram for sprøytestøpeteknikk, rettet mot 10 nye ingeniører årlig.
  • Sertifiseringer:Allerede sertifisert med ISO 9001 kvalitetsstyring og IATF 16949:2016 kvalitetsstyringssystemer for biler, noe som sikrer full overholdelse av internasjonale krav til forsyningskjede for biler.

Kontakt KSHOW

For forespørsler om formprosjekter, teknisk konsultasjon eller tilbudsforespørsler:

Kanal

Detaljer

Bedrift

Taizhou Huangyan K-Show Plastic Mold Co., Ltd. (KSHOW)

Adresse

No.18 Shangxian Road, Beicheng Industrial Zone, Huangyan District, Taizhou City, Zhejiang-provinsen, Kina

Telefon / WhatsApp

+86-18957424655

E-post

salg@kshowmould.com

Nettsted

www.taizhoumold.com

Erfaring

20+ år

Relaterte nyheter
Legg igjen en melding
X
Vi bruker informasjonskapsler for å gi deg en bedre nettleseropplevelse, analysere nettstedstrafikk og tilpasse innhold. Ved å bruke denne siden godtar du vår bruk av informasjonskapsler. Personvernerklæring
AvvisAkseptere