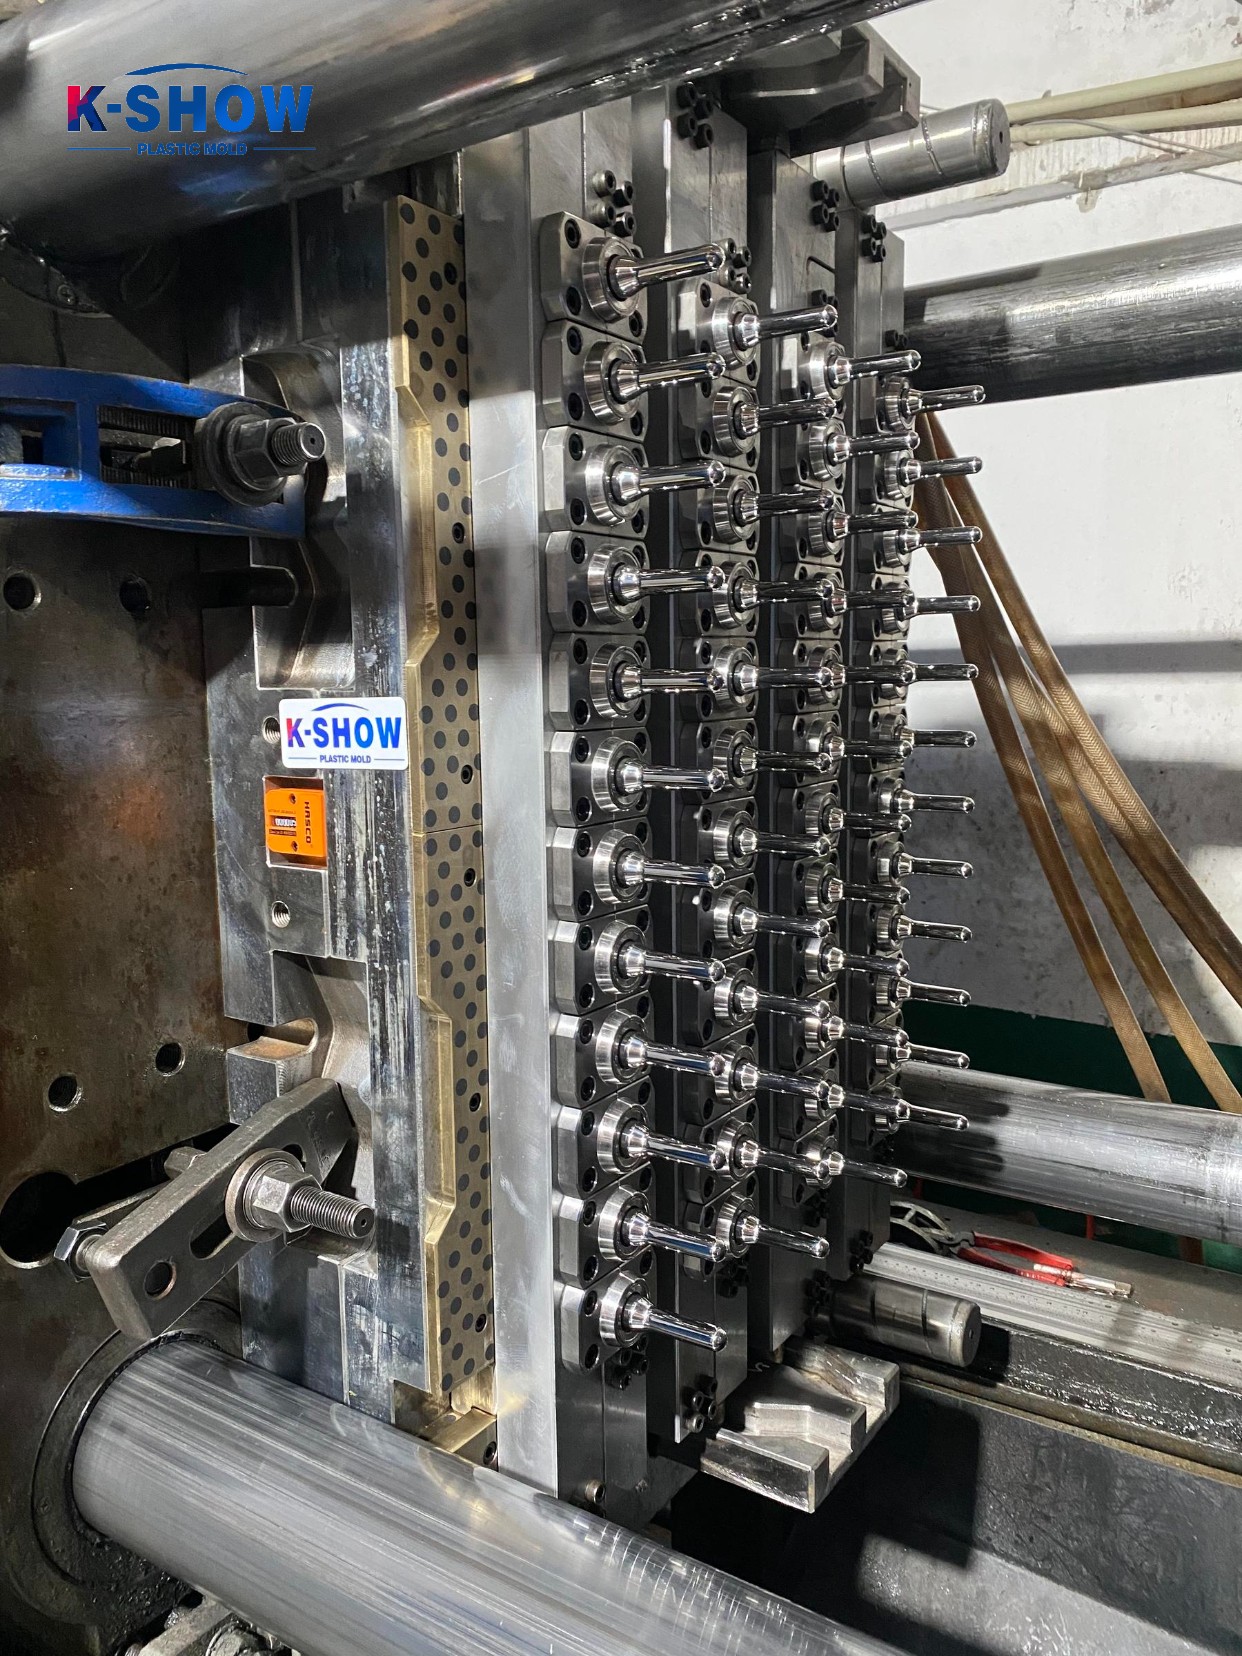
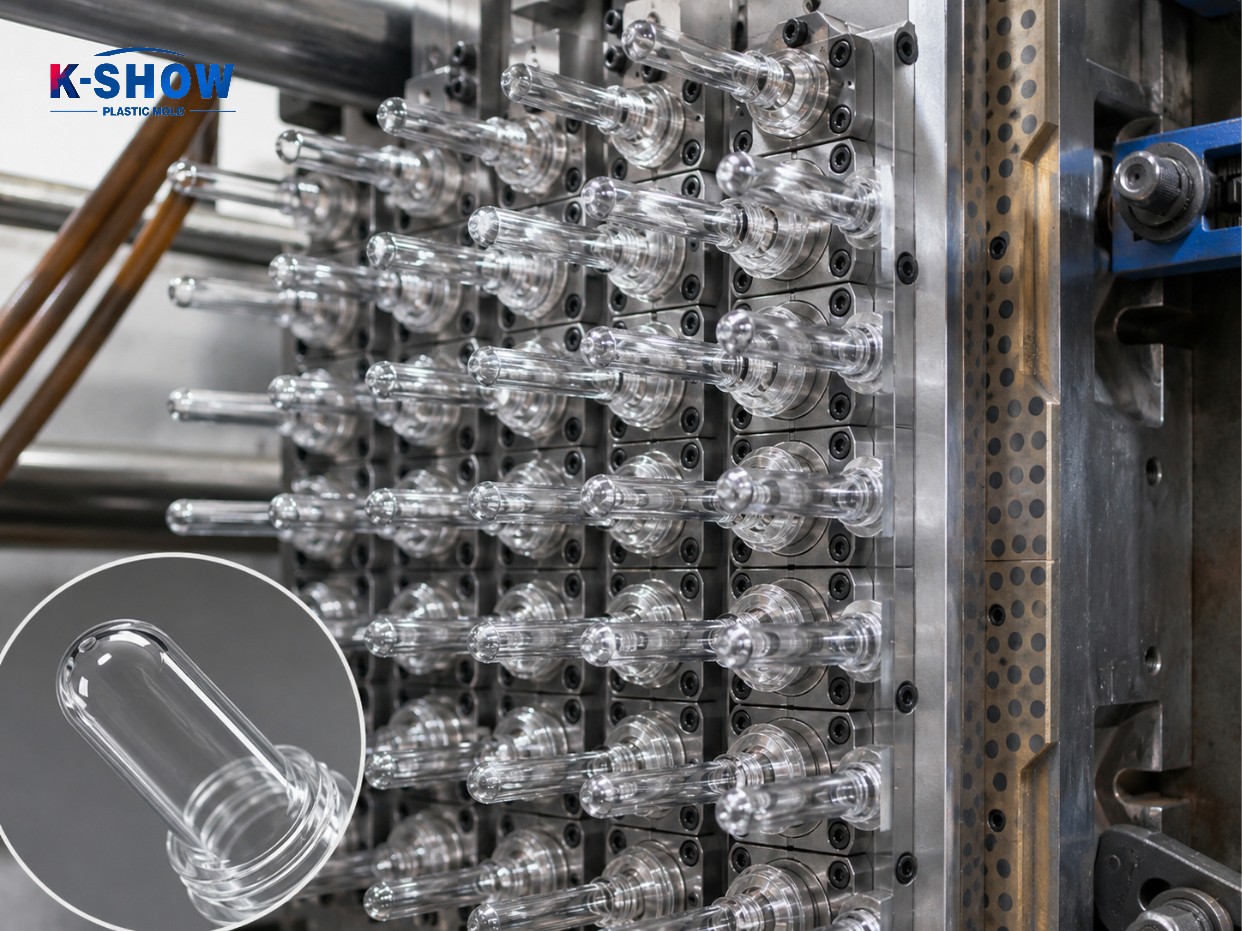
I den globale emballasjeindustrien når den årlige etterspørselen etter PET-flaskeemner hundrevis av milliarder. Enten for mineralvann, kullsyreholdige drikker, spiselige oljer eller daglige kjemiske produkter, er den eneste kritiske konkurranseverdien i produksjon av flaskeemner fortsatt kostnadene for enkeltrom. Bare en millisekundsforskjell i syklustid eller en liten mengde materialavfall, multiplisert med 48 hulrom og en uavbrutt årlig produksjonsplan, kan skape betydelige fortjenesteforskjeller. Utfordringen ligger i å utvikle en virkelig overlegen 48-hulroms flaskeemneform som ikke bare minimerer enhetskostnadene, men også sikrer sub-millimeter dimensjonal konsistens på tvers av alle produserte emner, samtidig som den oppnår en formlevetid på over 5 millioner sykluser. Gjennom å betjene globale flaskevannsprodusenter har KSHOW-teamet (WhatsApp/WeChat: +86-18957424655) identifisert at ensartethetskontroll i støpeformer med høyt hulrom utgjør den viktigste flaskehalsen som bestemmer kostnadseffektiviteten i enkelt hulrom.
I samsvar med KSHOWs designspesifikasjoner for støpeform med høyt hulrom, må alle støpeformer med 48 eller flere hulrom gjennomgå tre-trinns iterativ Moldflow-analyse for å sikre at trykkforskjellen over alle 48 porter ikke overstiger 0,5 MPa. En form med 48 hulrom er langt mer kompleks enn et enkelt tillegg av en form med 32 hulrom. Ettersom antall hulrom dobles, blir strømningsbanevariasjonene for smelten fra den varme løper-skilleplaten til hver av de 48 portene betydelig uttalt. Utilstrekkelig balansert løperdesign kan føre til for tidlig avkjøling og spenningsgenerering i innledningsvis fylte hulrom, mens påfølgende hulrom kan ikke fylles helt eller vise utilstrekkelig tetthet. KSHOWs løsning bruker en naturlig balansert løperdesign drevet av Moldflow-analyse, med hver løpers diameter og lengde iterativt optimalisert for å opprettholde en trykkforskjell under 0,5 MPa over alle 48 porter og en smelteankomsttidsforskjell innen 0,02 sekunder. I tillegg har vårt varmeløpssystem et 48-punkts ventilbasert sekvensielt kontrollsystem med uavhengig kontrollert temperaturregulering for hver dyse, og opprettholder temperaturvariasjoner innenfor ±0,5°C, og eliminerer dermed fluktuasjoner i flaskevekt og bunnblekingsfeil ved kilden.
I fjor planla en ledende produsent av flaskevann i Nord-Afrika (referert til som "Customer W" under konfidensialitetsavtaler) å gå over fra å sette ut flaskeemneproduksjon til egen produksjon for å redusere risiko knyttet til valutakurssvingninger og forstyrrelser i forsyningskjeden. Kjerneproduktet er en 500 ml lett vannflaske med et 28 mm PCO 1881 standard munnstykke og en vekt på 12 g, som krever en årlig produksjonskapasitet på over 200 millioner enheter. KSHOW utviklet to skreddersydde hotrunner-flaskeemneformer med 48 hulrom hver, sammen med høyhastighets sprøytestøpemaskiner som oppnår en enkeltsyklustid på bare 9,8 sekunder per sett, noe som muliggjør daglig produksjon av over 420 000 emner. Vi brukte svensk ASSAB S136 ESR speilstål for formkomponentene, med kjerner og hulrom utsatt for vakuumslukning og kryogenisk behandling, og oppnådde en hardhet på HRC 54–56 for å sikre dimensjonsnøyaktighet selv under hyppige formsykluser. Prosjektet gikk fra T0-prototypetesting til T1-masseproduksjon på bare 35 dager, og reduserte produksjonskostnadene med ca. 22 % og eliminerte importavhengigheten. Oppdragsgiver har nå igangsatt planlegging av en plan for kapasitetsutvidelse i andre fase. Etter masseproduksjon delte fabrikksjefen for denne nordafrikanske kunden tilbakemelding via WhatsApp: "De to støpeformene med 48 hulrom oppnådde full produksjonsberedskap på 35 dager med en kostnadsreduksjon på 22 % per flaskeemne; vi har allerede lansert andrefasedoblingsinitiativet."
Mange kunder som foretar sitt første kjøp av støpeformer med høyt hulrom fokuserer utelukkende på tilbud og leveringstider, og overser tre kritiske detaljer som har betydelig innvirkning på de totale eierkostnadene:
KSHOWs formproduksjonsanlegg i Huangyan, Taizhou er utstyrt med en femakset høyhastighets CNC-maskin, sveitsisk GF Achxia Mil EDM-system og en Zeiss CONTURA koordinatmålemaskin. Den omfattende inspeksjonsrapporten for støpeformen med 48 hulrom inkluderer 12 nøkkelparametere som hulromsdiameter, eksentrisitet og flaskehalsrundhet, noe som sikrer virkelig datadrevet levering. Nylig reiste KSHOWs ingeniørteam til en kundes fabrikk i Midtøsten for å fullføre installasjonen, igangkjøringen og driftsopplæringen for støpeformen med 48 hulrom, og oppnå full prosessfullføring – fra installasjon av støpeform til stabil masseproduksjon – på bare to dager.
Du er velkommen til å kontakte KSHOW-teamet når som helst via følgende metoder for å få detaljerte tekniske spesifikasjoner for flaskeformen med 48 hulrom:
Offisiell nettside: www.taizhoumold.com
Produktutstillingsside: https://www.taizhoumold.com/products.html
E-post: sale@kshowmould.com
Tlf/WhatsApp/WeChat: +86-18957424655
Facebook: https://www.facebook.com/share/1CWhNc1SjG/?mibextid=wwXIfr
Fra nå og frem til 31. juli 2026 vil kunder som sender inn prosjektkrav for 48-hulroms formemnedesign via e-post på sale@kshowmould.com eller via WhatsApp/WeChat på +86-18957424655, motta en gratis profesjonell Moldflow-analyserapport verdt til $2 000, som dekker løperbalanse, optimering av kjøling av kjøleeffektivitet, optimalisering av trykkavkjøling,SH. presisjonsstøpeteknologi fra Taizhou, sikrer at hvert feilfritt flaskeemne setter emballasjevirksomheten et skritt foran.
Telefon: +86-18957424655
Mobil: +86-18957424655
E-post: sale@taizhoumold.com
Adresse:No.18 Shangxian Road, Beicheng Industrial Zone, Huangyan District Taizhou City, Zhejiang-provinsen, Kina
Copyright © 2025 Taizhou Huangyan K-Show Plastic Mold Co., Ltd. Alle rettigheter reservert.